


תהליך טבילה בפס מבודד טבול ב-PVC: ניתוח תהליך, בחירת חומרים ונקודות יישום בתעשייה
Jan 31, 2026
הגדרת ליבת התהליך ויסודות התאמת הסצנה
טבילה מבודדת ב-PVC היא טכנולוגיית עיבוד ליבה המכסה באופן אחיד את פני השטח של מוטות נחושת (או אלומיניום) בחומר בידוד דביק נוזלי באמצעות תהליך ספציפי ליצירת שכבת הגנה על בידוד. הוא נמצא בשימוש נרחב בתחום העברת הכוח. במיוחד בחבילות סוללות חשמל ומערכות אחסון אנרגיה, תהליך זה יוצר שכבת בידוד באמצעות ציפוי פלסטיק מותך, שצריכה לעמוד בדרישות ליבה מרובות: מבחינת אמינות בידוד, יש צורך להבטיח עובי ציפוי אחיד (0.5-2 מ"מ קונבנציונלי), חוזק בידוד של 20-28kV/mm ועמידה בבדיקת לחץ DC 438; במונחים של הסתגלות סביבתית, יש צורך בעמידה מצוינת בפני קורוזיה בתרסיס מלח (תמיסת NaCl של 5%, ללא קורוזיה למשך 192 שעות ב-35 מעלות), ורמת מעכב הבעירה צריכה לעמוד בתקן UL94-V0; מבחינת עלות-תועלת, בהשוואה לטכנולוגיית ציפוי סרט PI, ניתן להוזיל את עלויות החומר ב-30%, מה שהופך אותו למתאים יותר לצרכי ייצור המוני. עם זאת, ישנם הבדלים ביישום סרגל הנחושת המבודד המותאם אישית עם תהליך טבילת PVC בתרחישים שונים. בתחום סוללות הכוח, עקב רגישות מרחבית חזקה ודרישות גבוהות של פיזור חום, עיבוי הציפוי יכול להביא לעלייה בהתנגדות תרמית של 20-31%, המגבילה את היישום שלו; מערכת אגירת האנרגיה דורשת ביצועי בידוד גבוהים יותר מדרישות קלות משקל, וקצב החדירה של תהליך יציקת הטבילה גבוה יחסית.
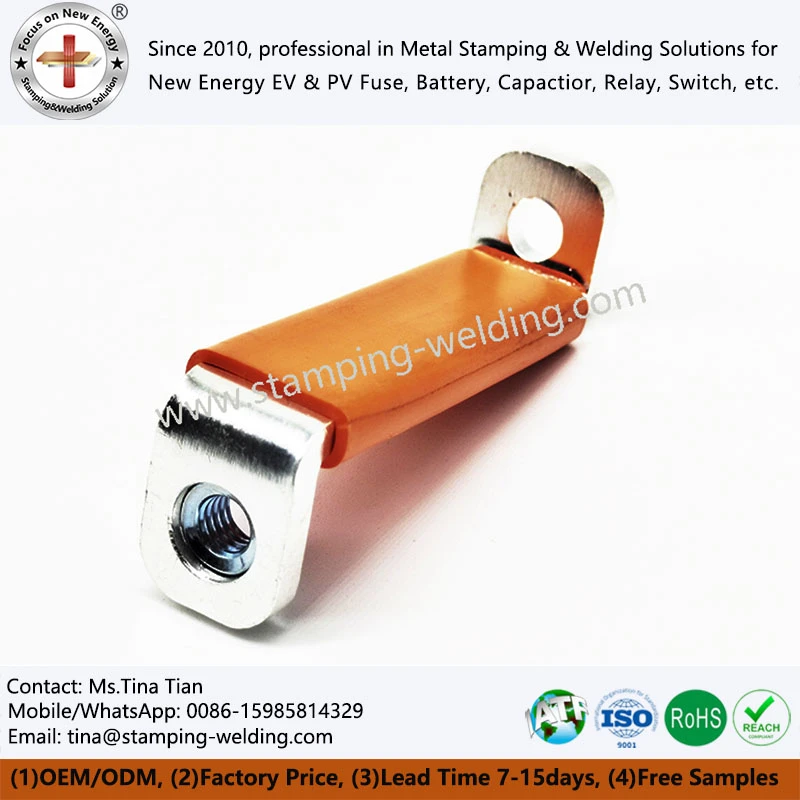
ניתוח כל התהליך ונקודות בקרה מרכזיות
הליבה של תהליך יציקת הטבילה היא שליטה מדויקת של כל הפרמטרים של התהליך, כולל בעיקר ארבעה קישורים מרכזיים: טיפול מקדים, טבילה, פלסטיזציה וטיפול לאחר-. טיפול מקדים ב-PVC המבודד מצריך השלמת הסרת שמן ושומן, חיספוס פני השטח והפעלת חימום מראש כדי להבטיח הידבקות ציפוי; טבילת דבק דורשת בקרה קפדנית על צמיגות ופרמטרי הטבילה של תמיסת הדבק כדי להבטיח ציפוי אחיד; הפלסטיזציה מאמצת עקומת חימום תלת- שלבים כדי להבטיח קישור צולב מספיק- של הפולימר; העיבוד לאחר-מבטיח את האיכות והבטיחות של סרגל הנחושת הגמיש המבודד עבור ערכת סוללות כוח באמצעות קירור שיפוע, חיתוך לייזר ובדיקת אטימות.
הליבה של תהליך הטבילה של טבילת פלסטיק חשמלית נחושת חשמלית בהתאמה אישית טמונה בבקרת התהליך המלאה. השליטה המדויקת של הפרמטרים בכל שלב קובעת ישירות את האיכות והיעילות של הציפוי, אותה ניתן לחלק לארבעה שלבים מרכזיים: טיפול מקדים, טבילה, פלסטיק וטיפול לאחר-. תהליך הטיפול המקדים הוא הבסיס להבטחת הידבקות הציפוי, הכוללת בעיקר שלוש פעולות ליבה: הסרת שומנים והסרת שמן באמצעות תמיסה אלקלית עם pH של 10-12 לניקוי קולי למשך 5-8 דקות, תוך הבטחה ששאריות כתמי השמן על פני פסי הנחושת והאלומיניום יהיו פחות מ-0.²1m/m; חיספוס פני השטח מושג על ידי התזת חול של חלקיקי אלומינה 120 רשת כדי לשלוט בחספוס פני השטח Ra בין 1.6-3.2 מיקרומטר, ובכך לשפר את ההדבקה של שכבת הדבק; בשלב הפעלת החימום מראש, טמפרטורת החימום מראש של פס נחושת טבילה מפלסטיק צריכה להישמר על 180-220 מעלות, בעוד שזו של פס אלומיניום צריכה להיות 150-180 מעלות. יש להתאים את זמן החימום מראש בהתאם לעובי חומר העבודה (כגון 120 שניות עבור פס נחושת בעובי 2 מ"מ), ויש לשלוט בהפרש הטמפרטורה הכולל בתוך ± 5 מעלות.
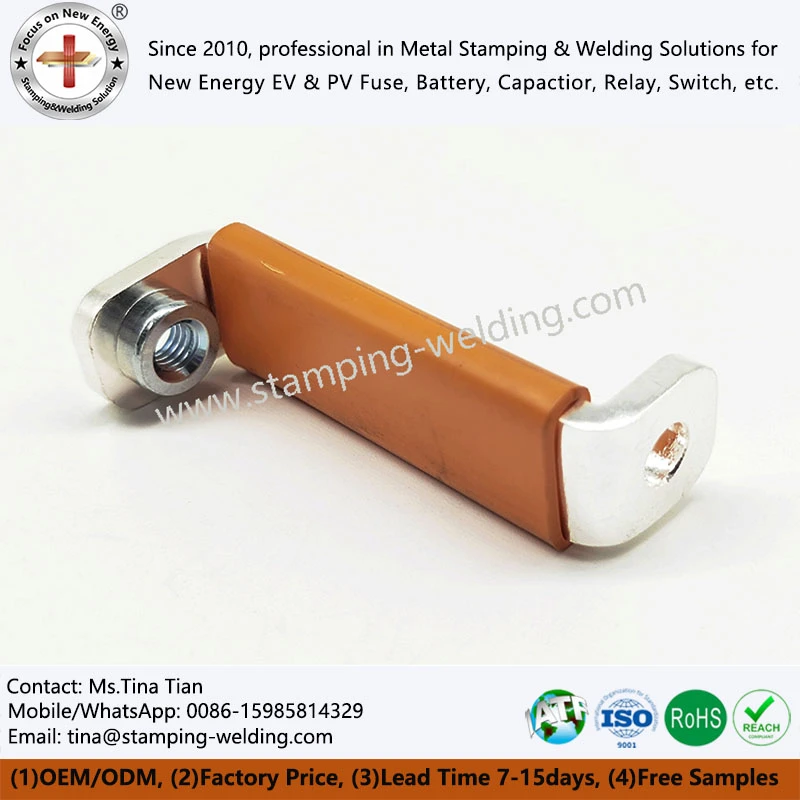
בקרת פרמטר ליבה ותוכנית למניעת כשלים
היישום היציב של תהליך הטבילה של Dipping Busbar for Connection מסתמך על שליטה מדויקת בפרמטרי בקרה מרכזיים ומניעת כשלים. פריטי בקרת הליבה והדרישות המתאימות הם כדלקמן: ערך צמיגות היעד של הדבק הוא 2000 ± 500cP. אם הסטייה גדולה מדי, היא תגרום לצניחה או לכיסוי לא שלם, ויש לדגום ולבדוק אותה כל שעתיים באמצעות מד ויסקומטר סיבובי; במונחים של טמפרטורת חימום מראש, ערכי היעד עבור נחושת גמישה למינציה טבולה ב-PVC הם 200 מעלות ועבור מוטות אלומיניום הם 170 מעלות. סטיות טמפרטורה עלולות לגרום לכוחות הידבקות וקילוף להיות פחות מ-4N/cm, מה שדורש ניטור- בזמן אמת באמצעות מכשיר הדמיה תרמית אינפרא אדום; טמפרטורת היעד לפלסטיק של טמפרטורה קבועה היא 200 ± 5 מעלות. טמפרטורה לא יציבה עלולה להוביל לקישור צולב-לא מספיק, מה שעלול לגרום לכשל בבידוד. ניתן לזהות זאת באמצעות קלורימטריית סריקה דיפרנציאלית של DSC; קצב הקירור צריך להיות פחות או שווה ל-5 מעלות/שניות. אם זה מהיר מדי, זה יכול בקלות לגרום להתפשטות מיקרו-סדקים, שניתן לשלוט בהם על ידי תיעוד עיוות הקירור עם מצלמה במהירות גבוהה-. מקרה תקלה טיפוסי מראה שלפרויקט אחסון אנרגיה מסוים הייתה טמפרטורת פלסטיות לא אחידה (הטמפרטורה בקצה הקופסה הייתה נמוכה יותר ב-15 מעלות), וכתוצאה מכך נוצרו שלפוחיות וקילוף של הציפוי לאחר בדיקת ריסוס מלח. לאחר מכן, הבעיה נפתרה על ידי הגדלת מאוורר זרימת האוויר החם כדי לייעל את אחידות הטמפרטורה.
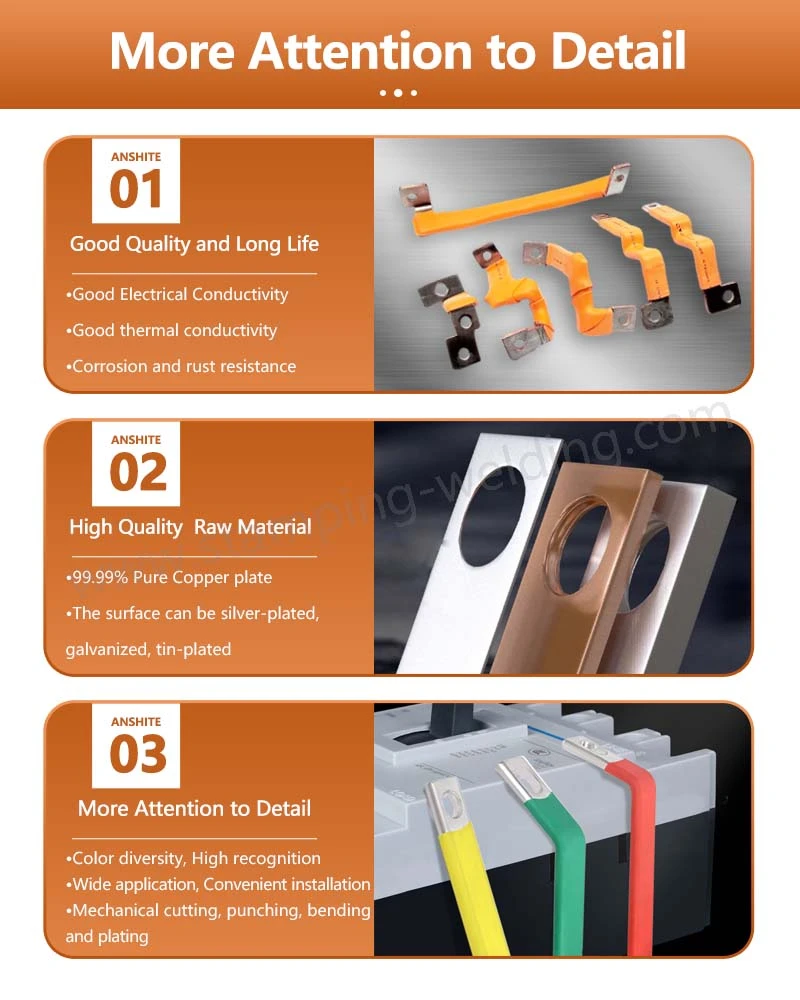
יישומי ליבה טכנולוגיים ומגמות פיתוח עתידיות
בסך הכל, תהליך ההספגה של פסים מצופים PVC הוא בליבת היישום של ערכות סוללות כוח, איזון אמינות בידוד, פשרה בפיזור חום ודרישות קלות משקל. השגת מטרה זו דורשת שלושה נתיבי ליבה: ראשית, חידוד שלבי העבודה, הטמעת ניהול דיוק של ± 5% עבור תהליכי מפתח כגון הפעלת חימום מראש, בקרת צמיגות ופליטת שיפוע; השני הוא התאמה אישית של תרחישים, אופטימיזציה של תוכנית התהליך לצרכים המובחנים של יציקת טבילה מקומית של סוללות חשמל וציפוי עבה בשטח מלא של מערכות אחסון אנרגיה; השלישי הוא חדשנות חומרים, שפורצת את מגבלות הביצועים של חומרים מסורתיים באמצעות שיטות כמו הוספת חומרי מילוי ננו ופיתוח דבקים בטמפרטורה-נמוכה. בעתיד, עם הפופולריות ההדרגתית של-מצב מוצק של פלטפורמות מתח גבוה-(800V+), תהליך הטבילה של בידוד חיבורים יתפתח לכיוון ציפויים דקים במיוחד (-)<0.5mm) and functional composites (integration of insulation, thermal conductivity, and electromagnetic shielding), further adapting to the application needs of high-end power transmission scenarios.
פנה אלינו
הצוות שלנו מתמקד בייצור סדרות פסים ויש לו צוות הנדסה מקצועי. אם אתה כרגע ב-בר מבודד טבול ב-PVCשלב הבחירה או ההערכה הטכנית, נא לספק תנאי פרויקט ופרמטרים מרכזיים לאישור הנדסי.


